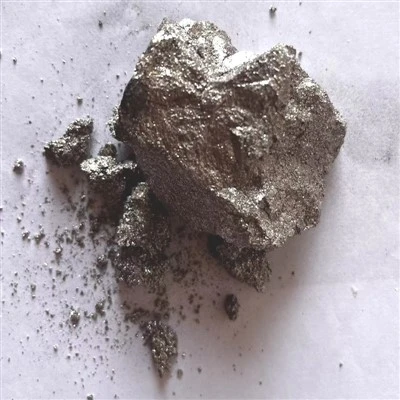
Zliatiny vanádu a bóru sa ukázali ako dôležitá trieda materiálov v rôznych priemyselných aplikáciách vďaka svojim jedinečným vlastnostiam, ako je vysoká tvrdosť, odolnosť proti opotrebovaniu a zlepšená mechanická pevnosť. Ako špecializovaný dodávateľ zliatin vanádu chápeme význam týchto zliatin a sme odhodlaní poskytovať produkty vysokej kvality. V tomto blogu preskúmame spôsoby výroby zliatin vanádu a bóru.
1. Metóda redukcie termitov
Metóda termitovej redukcie je jedným z tradičných a osvedčených spôsobov výroby zliatin vanádu a bóru. Tento proces je založený na vysoko exotermickej reakcii medzi oxidom kovu a redukčným činidlom.
V prípade výroby zliatiny vanádu a bóru sa ako suroviny bežne používajú oxid vanádičný (V₂O₅) a oxid boritý (B₂O3). Ako redukčné činidlo sa často vyberá hliník. Zapojené chemické reakcie sú nasledovné:
- (3V₂O₅ + 10Al→6V + 5Al₂O3)
- (B₂O3+ 2Al→2B + Al₂O3)
Reakcia je iniciovaná malým zdrojom vznietenia a akonáhle sa rozbehne, stane sa samoudržiavacou kvôli veľkému množstvu uvoľneného tepla. Počas procesu sú reaktanty umiestnené v žiaruvzdornej nádobe, aby odolali vysokým teplotám. Po ukončení reakcie sa roztavená zliatina vanádu a bóru usadzuje na dne nádoby, zatiaľ čo troska oxidu hlinitého pláva na vrchu. Zliatina sa potom môže oddeliť od trosky odpichom a následnými rafinačnými procesmi.
Výhodou termitovej redukčnej metódy je jej relatívne jednoduchý proces a schopnosť rýchlo vyrábať zliatiny s vysokým stupňom čistoty. Má však aj určité obmedzenia. Reakcia je veľmi prudká a ťažko sa presne kontroluje, čo môže viesť k nerovnomernému zloženiu zliatiny. Tiež náklady na hliník ako redukčné činidlo môžu byť relatívne vysoké, čo ovplyvňuje celkové výrobné náklady.
2. Metóda elektrickej oblúkovej pece
Metóda elektrickej oblúkovej pece (EAF) je ďalším populárnym prístupom na výrobu zliatin vanádu a bóru. Táto metóda využíva elektrický oblúk ako zdroj tepla na roztavenie a reakciu surovín.
Suroviny typicky zahŕňajú látky obsahujúce vanád (ako sú koncentráty vanádiovej rudy alebo vanádiový šrot), materiály obsahujúce bór (ako karbid bóru alebo kyselina boritá) a ďalšie prísady. Tieto materiály sa nabíjajú do elektrickej oblúkovej pece a medzi elektródami a vsádzkou sa zapáli elektrický oblúk. Vysokoteplotný oblúk taví suroviny a počas procesu tavenia dochádza k chemickým reakciám za vzniku zliatiny vanádu a bóru.
Jednou z kľúčových výhod metódy EAF je presné riadenie teploty a zloženia zliatiny. Operátor môže upraviť príkon tak, aby udržal požadovanú teplotu, a tiež môže kontrolovaným spôsobom pridávať legovacie prvky, aby sa dosiahli požadované vlastnosti zliatiny. Okrem toho táto metóda dokáže spracovať širokú škálu surovín, vrátane recyklovaných zdrojov vanádu a bóru, čo je prospešné pre recykláciu zdrojov a zníženie nákladov.
Metóda EAF však vyžaduje značné množstvo elektrickej energie, čo môže zvýšiť výrobné náklady. Okrem toho je potrebné pravidelne udržiavať a vymieňať výstelku pece z dôvodu vysokej teploty a korozívneho prostredia vo vnútri pece.
3. Metóda tavenia s vákuovou indukciou
Metóda vákuového indukčného tavenia (VIM) predstavuje pokročilejší a presnejší spôsob výroby vysoko kvalitných zliatin vanádu a bóru. Táto metóda spája princípy indukčného ohrevu a vákuovej technológie.


V peci VIM sa suroviny umiestnia do téglika a cez indukčnú cievku obklopujúcu téglik sa vedie striedavý prúd. Striedavé magnetické pole generované cievkou indukuje v surovinách vírivé prúdy, ktoré ich zahrievajú a tavia. Celý proces prebieha vo vákuovom prostredí, čo má niekoľko dôležitých výhod.
Po prvé, vákuové prostredie môže účinne odstrániť nečistoty, ako je kyslík, dusík a vodík zo zliatiny. To pomáha zlepšiť čistotu zliatiny a mechanické vlastnosti. Po druhé, znižuje riziko oxidácie počas procesu tavenia, čo je dôležité najmä pre vanád a bór, ktoré sa ľahko oxidujú pri vysokých teplotách.
Metóda VIM umožňuje veľmi presné riadenie zloženia zliatiny a mikroštruktúry. Úpravou indukčného výkonu a času tavenia je možné presne regulovať proces tavenia. Zariadenia pre VIM sú však drahé a výrobná kapacita je relatívne nízka v porovnaní s inými metódami. Vďaka tomu sú výrobné náklady relatívne vysoké, ale je veľmi vhodný pre aplikácie, kde sa vyžadujú vysokokvalitné a vysoko presné zliatiny vanádu a bóru, ako napríklad v leteckom a kozmickom priemysle a v špičkovom automobilovom priemysle.
4. Použitie zliatin vanádu a bóru a naša ponuka produktov
Zliatiny vanád - bór majú vďaka svojim vynikajúcim vlastnostiam široké uplatnenie. Bežne sa používajú pri výrobe vysokopevnostnej ocele, kde môžu zlepšiť pevnosť, tvrdosť a odolnosť ocele proti opotrebovaniu. V nástrojárskom priemysle sa tieto zliatiny používajú na výrobu rezných nástrojov, vrtákov a matríc, pretože môžu výrazne zvýšiť výkon a životnosť nástroja.
Ako popredný dodávateľ zliatin vanádu ponúkame rôzne produkty súvisiace s vanádom, vrátaneNitrid vanádu,Dedaohliníková zliatina vanádu,Zliatina dusíka vanádu,77 Zliatina vanádu a dusíka, aVanádový kov. Naše zliatiny vanádu a bóru sa vyrábajú pomocou pokročilých technológií a prísnych opatrení na kontrolu kvality, aby sa zabezpečila vysoká kvalita a konzistentný výkon.
5. Kontaktujte nás ohľadom obstarávania a vyjednávania
Ak hľadáte na trhu vysokokvalitné zliatiny vanádu a bóru alebo akékoľvek iné naše produkty zo zliatiny vanádu, pozývame vás, aby ste nás kontaktovali. Máme profesionálny predajný tím, ktorý vám môže poskytnúť podrobné informácie o produkte, konkurenčné cenové ponuky a vynikajúci popredajný servis. Či už ste malý výrobca alebo veľký priemyselný podnik, sme odhodlaní splniť vaše špecifické požiadavky.
Veríme, že prostredníctvom hĺbkovej komunikácie a vyjednávania dokážeme nadviazať dlhodobý a obojstranne výhodný vzťah spolupráce. Neváhajte nás teda osloviť pre všetky vaše potreby v oblasti zliatiny vanádu.
Referencie
- Smith, JK a Johnson, AL (2018). "Pokročilá metalurgia zliatin vanádu." Hutnícky lis.
- Brown, RT (2019). "Výrobné technológie špeciálnych zliatin: Komplexný prehľad." Journal of Alloy Science, 45(2), 123 - 145.
- Green, MH (2020). "Techniky vákuového tavenia pre vysoko čisté zliatiny." International Journal of Metallurgical Engineering, 32(4), 201 - 215.